时间:2026-10-10来源:EMAG 作者:
转子轴、齿轮轴、钟形壳等零部件加工链末端的精加工,直接决定零件的功能与使用寿命,在密封座与轴承座的精密加工中,磨削、硬车削、刮削三种工艺各有理想适用场景。
究竟哪种方案更具性价比,需要结合各个方面进行综合评判,本文将从表面质量、节拍时间和成本三个维度展开对比,解析工艺选择的核心决定性标准。
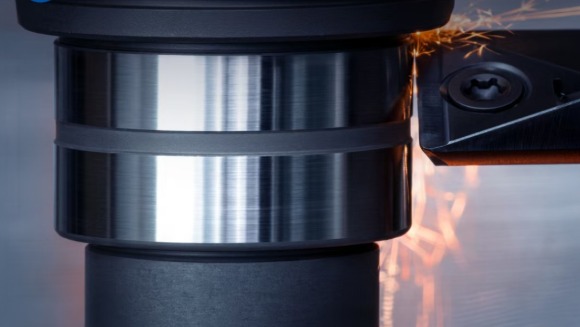
三种工艺概述:定位与差异
磨削是实现最高表面质量的传统方法。它采用未定义的切削刃,能够稳定地加工出无螺旋纹的表面。
硬车削则直接在车床上使用定义明确的切削刃对淬火部件进行加工。该工艺在处理轮廓和切入加工时具有灵活性,但由于工艺特性,会在表面留下细微的进给痕迹,即所谓的螺旋纹。
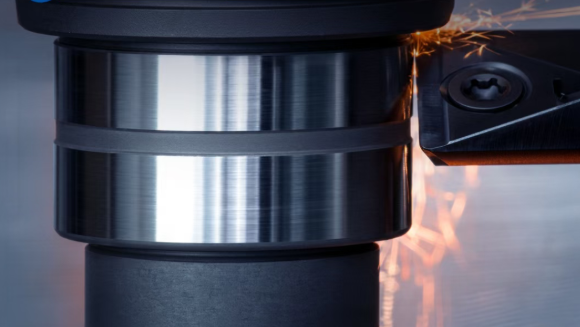
刮削弥合了这两种工艺之间的差距。在埃马克开发的这种车削工艺中,一个以45度角倾斜的直切削刃会沿切向掠过旋转的工件表面,切入点沿刀刃连续移动。由此可获得无螺旋纹、达到磨削质量的表面,且进给量更接近粗加工。关于该工艺的具体工作原理,请参阅我们的往期文章《刮削,车床上的“磨削级”精加工》。
表面质量:各能达到什么标准?
在磨削加工中,Rz值约为1微米且无螺旋纹是行业标准,所有替代工艺都以此为衡量基准。
在硬车削中,进给量决定表面质量。若要达到Rz 4,必须采用低速进给,在计算示例中,每转仅能0.11毫米。采用传统纵向车削无法实现完全无螺旋纹,因为切削进给纹路会像螺旋线一样留在工件表面。
在刮削中,刀片的表面质量几乎原样传递到工件上,且在很大程度上与进给量无关。该工艺通过两种刀片变体覆盖两个相关的要求范围:适用于密封座的变体可产生Rz 1至4(实际值为2.6至2.9),因为径向轴封环需要油垫,因此需要一定的残余粗糙度;超精磨型刀片可达到Rz 0.5至0.9,适用于轴承座等场合。根据刀片的不同,刮削深度在0.1至0.8微米之间。因此,刮削加工的质量水平与磨削相当。
节拍时间与加工长度:决定性的差异
若将加工时间与加工长度绘制成图,即可看出典型规律:在硬车削中,由于进给量较小,时间会随长度增加而急剧上升;磨削则从较高的基准水平开始,但随长度增加,其变化相对平缓。只要加工长度与刀刃匹配,刮削的曲线就明显低于这两条曲线。刀刃长度约为50毫米,因此可无螺旋纹地加工长度约35毫米的轴座。通过叠加Z向运动,可以实现更长的加工,通常也能保持无螺旋纹。
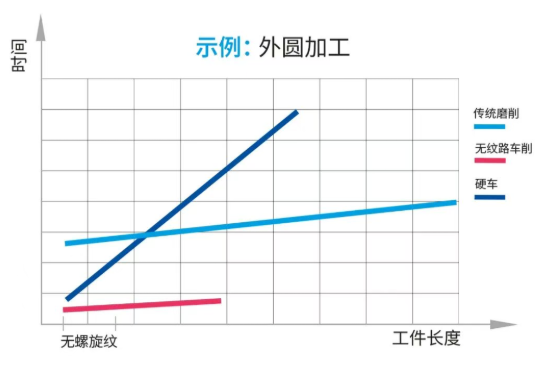
以下是两个实际案例:
在硬质轴承座(直径40毫米,长度30毫米)的加工中,传统精加工需要12.9秒。而传统预车削与刮削相结合仅需10.2秒,每个轴承座可节省2.7秒。
在转子包的软加工中,这一优势更为显著:由于刮削以每转1毫米的进给量进行精加工,加工时间从22.7秒缩短至6.1秒。
刀具成本、刀具寿命与间接时间
除了表面质量和节拍时间,刀具成本与换刀等间接时间也直接影响经济性。
在硬车削中,刀具磨损限制了经济性。根据计算示例,每片刀刃的使用寿命约为20分钟,一片可转位刀片可加工约150个工件。保守估算,刮削刀刃可完成3,000次切削;实际应用中,根据材料、切削条件及刀具寿命标准的不同,其使用寿命在2,000至12,000件之间。以3,000件工件为例,硬车削需更换刀具约20次,而刮削仅需更换一次。假设每次换刀耗时两分钟,则可节省38分钟的辅助时间,折合每件工件节省1.3秒。
与磨削相比,刮削在工艺成本方面也具有明显优势:该工艺完全采用干式加工,因此无需冷却润滑剂、处理和废弃物处置;同样,也无需进行修整循环。与传统工艺相比,能耗和投资成本明显降低。刮削刀具配备有专用车刀夹头,而磨削则需要在组合机上设置单独的工位,或配备一台完整的磨床。
局限性:各工艺的适用范围
刮削专为圆柱形外径设计,无法加工内径和平面。由于径向力高于传统车削,该工艺需要配备Y轴的车床以及稳定的工件夹持装置。此外,毛坯质量也起着重要作用:在实际操作中,通常会先进行传统车削以消除圆跳动误差。
对于内孔加工、平面以及非常长的无螺旋纹座,以及所有工艺链和放行标准均以磨削为前提的场合,磨削仍是首选。硬车削在轮廓加工、切槽和复杂几何形状方面仍具有优势。
实际上,这通常并非非此即彼的选择。在埃马克机床上,可以组合使用这些工艺。例如在VT系列机床上,一次装夹即可完成车削与磨削,或常规预车削与刮削。
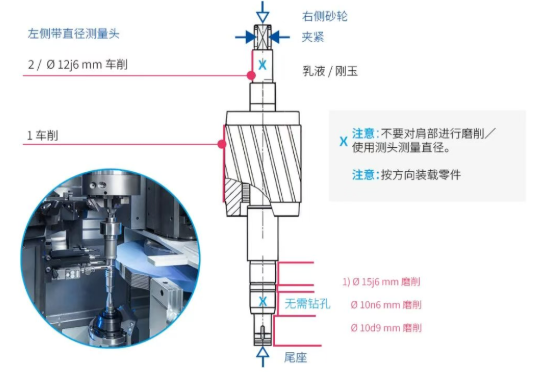
埃马克 VT 100 GT 加工轴的组合车削和磨削工艺方案
实践中的决策指南
对于圆柱形外径上的无螺旋纹密封座和轴承座,特别是在大批量生产情况下,刮削通常是最快捷且最具成本效益的解决方案。
对于轮廓、切槽和复杂几何形状,硬车削仍是首选,通常与用于加工座孔的刮削相结合。
对于内径、端面以及非常长的无螺旋纹加工,仍需采用磨削工艺。
具体案例的潜在成本节约空间有多大,可通过自身零部件的工艺设计来体现。
标签:
免责声明:凡注明(来源:齿轮头条网)的所有文字、图片、音视和视频文件,版权均为齿轮头条网(www.geartoutiao.com)独家所有,如需转载请与本网联系。任何机构或个人转载使用时须注明来源“齿轮头条网”,违反者本网将追究其法律责任。本网转载并注明其他来源的稿件,均来自互联网或业内投稿人士,版权属于原版权人。转载请保留稿件来源及作者,禁止擅自篡改,违者自负版权法律责任。
相关资讯
网站简介 | 会员服务 | 联系方式 | 帮助信息 | 版权信息 | 网站地图 | 友情链接 | 法律支持
齿轮头条网--齿轮与先进制造业的“全媒体”综合资讯平台
 客服热线:010-88438553
销售热线:18611505788
新闻热线:18501959666
鑫格尔传媒(北京)有限公司 geartoutiao.com Copyright ©2020-2026,All Rights Reserved 版权所有 不良信息举报中心 | 京ICP备 18007354号-2 | 京公网安备 11011202002671号
 返回首页
 个人登录






 网站客服